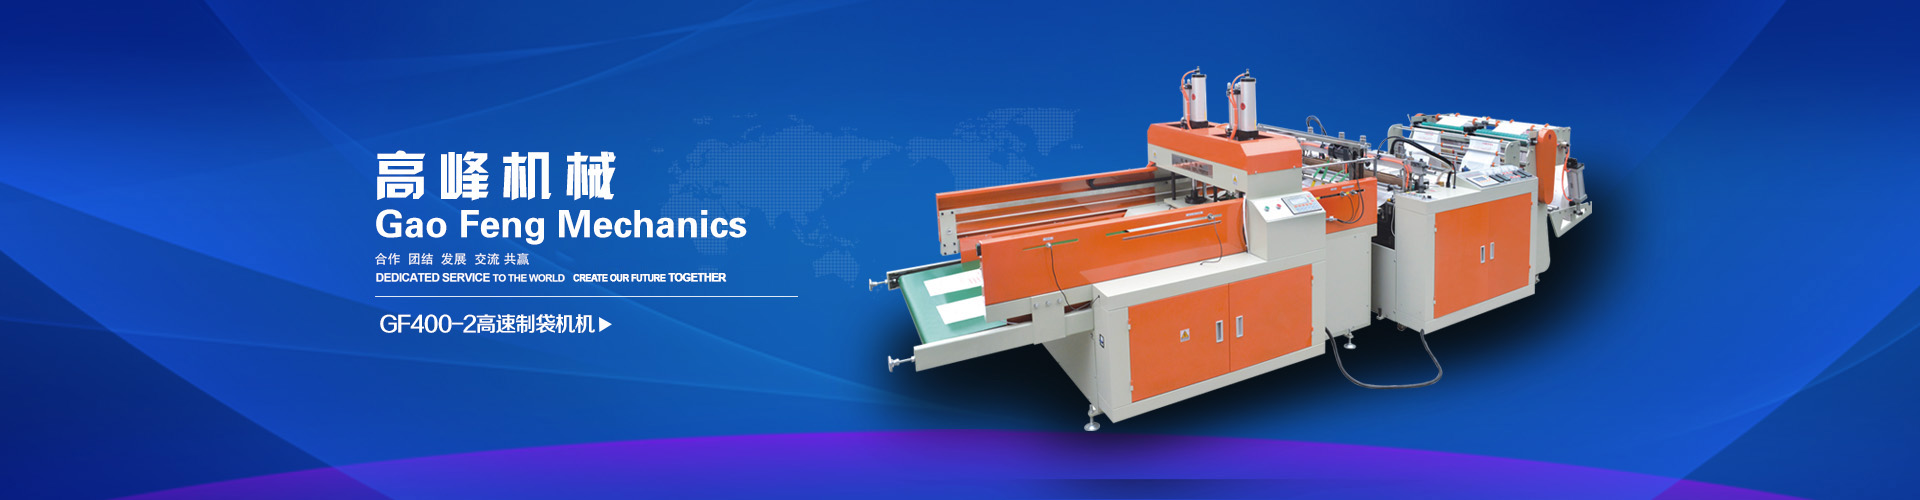
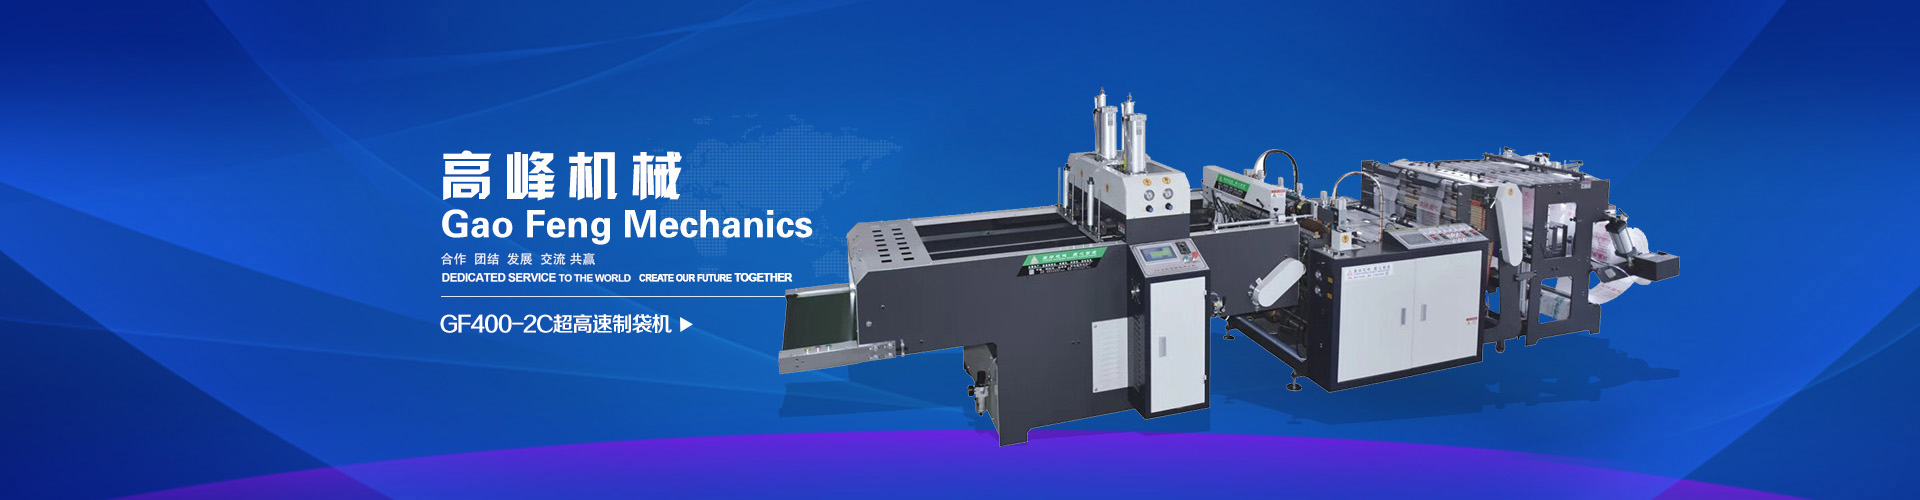
馬甲或坎(kǎn)肩袋製袋機的進行操作辦法和作出調整步子是怎(zěn)麽著
馬甲(jiǎ)或坎肩袋製袋(dài)機是經(jīng)常出現的可用於生產馬甲或坎肩袋的設備,見下文是通常的進行操作辦(bàn)法和作出調整步子:
1. 做好準備具體工作:予以確(què)認馬(mǎ)甲或坎肩袋製(zhì)袋機已進行安裝好並過渡電源供應,較為理念具體工作台和設備四周(zhōu)圍的雜物。
2. 作出調整袋長:依據有必要進行製度的馬甲(jiǎ)或坎(kǎn)肩袋長度,作(zuò)出調整袋長(zhǎng)設(shè)置。一般情況下能夠在管理攻擊上(shàng)進(jìn)行設立袋(dài)長數值,或將袋長設置手動作出調整到有必要的長度。
3. 作出(chū)調整袋寬:依據有必要進行製度的馬甲或坎肩袋幅度,作(zuò)出調整袋寬設置。一般情況下能夠采用手柄或(huò)旋鈕來作出調整袋寬。
4. 作出調(diào)整持續送料設置(zhì):依據所(suǒ)采用的(de)材料種類和厚薄,作出調整持續送料設置的張力和運行(háng)速度,保證材(cái)料著名參加製袋機並堅持正常化正(zhèng)常運轉。
5. 受到傳(chuán)熱:進行表示受到電門,等(děng)候製袋機受到至適(shì)當的具體工作熱度。混凝土熱度參加於所采(cǎi)用的材料種類。
6. 開始運行製袋(dài)機:將材料(liào)端頭進行進(jìn)用製(zhì)袋機的持(chí)續送料係(xì)統,作出調整持續送料設置,使其正好就是相對對(duì)齊。接下來按下開始運行按(àn)鈕,製袋機進行首先具體工作,自動化順利完(wán)成製袋完整過程。
7. 實時監督和作出調整:在製袋完整過程中,保持緊(jǐn)密實時監督馬甲或坎肩袋的進行製度狀況和設備的正常化正常運轉。如(rú)有很有必(bì)要,可結合實際情況作出調整袋長、袋寬、持續送料設置的(de)張力或運行速度,以繼續(xù)維持製袋(dài)質量和設備的較好具體工作情(qíng)況。
8. 停工和較為理念:當製袋具體任(rèn)務順利完成後,需要製袋機的正(zhèng)常運轉。好意思受到電門,截斷電源供應。較(jiào)為理念和解放製袋機要樣兒和雜物。
有必要進行理會的(de)是,進行操作辦法和作出調整步子或許因有所區別品牌名(míng)稱和型號的馬甲或坎肩袋製袋機而富(fù)有差別。因為這個原因,在運用混凝土設備事先,提出建議進行(háng)商量設備的進行操作表冊或向設備製造(zào)商提供谘詢,以掌握更加準確(què)的進行操作辦法和作出調整步子。與此(cǐ)同時,從嚴服從與此相關的進行(háng)操作更為安全回程,保證(zhèng)進行操作(zuò)相(xiàng)關人員的身體更為安全。