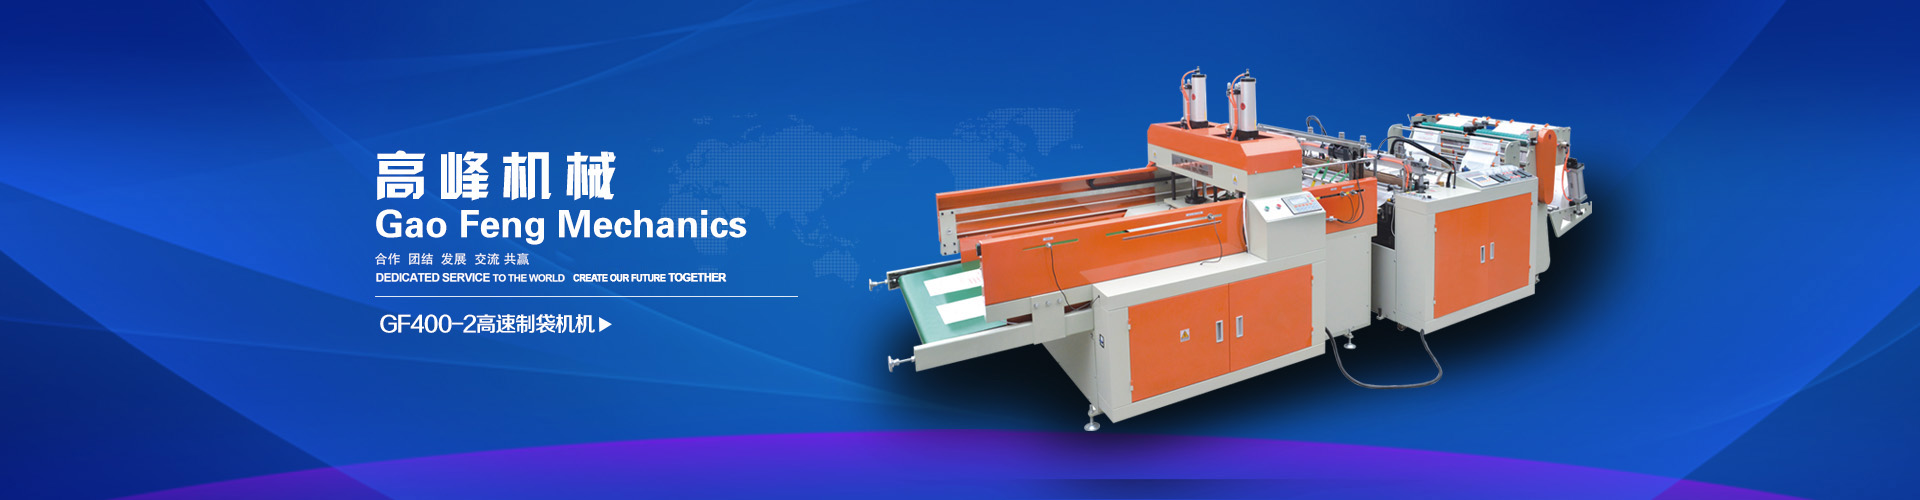
製袋機的(de)裁(cái)切係持續統和進行操作回程
製袋機裁切係統(tǒng)由切刀、長度(dù)調整器、超過進行聚散器,焊線調整等一部分構成。
1、切刀:是該係統z十分重要的構件,是使用動刀及滑行引向,由繃簧壓緊的革命單位,四山五嶽刀都持(chí)續可調節。在這當中進行設(shè)置有調整螺絲(sī),能夠用於調整切刀的粗細(xì)度,可以很好地去除生(shēng)產原料(liào)難切要樣兒。
2、製(zhì)袋長度(dù)調整器(qì):製袋長度的調整以變化連杆套在不平拖板上的所在地來進行控製製袋長(zhǎng)度,借助(zhù)粗細手輪與螺母(mǔ)來開展調整製袋度量衡。
3、超過進行聚散器:中塑超過進行聚散(sàn)器(qì)是本機十分重要的一環,其質量(liàng),使用性能直來(lái)直去(qù)產生相應作用產(chǎn)品長度的錯誤,但在運用完整過程中,因(yīn)為具體(tǐ)工作(zuò)效(xiào)率(lǜ)高,因此其壽數亦有準譜兒(ér)的界限。若察覺到生產完整過程中製袋長度發生錯誤(通常接連不斷生產全年後(hòu)),而去除其他運(yùn)行故障仍無法加以解決時,可拆(chāi)除進行聚(jù)散器進行檢查、檢(jiǎn)修。
4、焊線和裁切線深度的(de)作出調整:焊線和裁線的深度通常為5—10mm,革命調整架上的手輪(lún),使橫梁滾軸進行增長或需要準譜兒的(de)深度,獲得心胸的裁切線(xiàn)。為(wéi)的是更加方便查看焊線的質量,能夠把單下線的焊線所在地(dì)調 到(dào)機器切刀外端。若發生焊線和下線氣不公行,可需要冷不防(fáng)傘牙輪的固緊螺絲(sī),革命手輪使橫梁滾(gǔn)軸上的一方(fāng)麵進行提(tí)出或需要;生產保持穩定後,再把(bǎ)牙輪的螺絲鎖(suǒ)緊。
5、焊刀作出調整辦法:在進行支撐座上墊上關於一張薄紙,用手革命有機(jī)體箱內的(de)大手輪使焊刀正處在下死點,需要(yào)螺絲(sī)帽、調整(zhěng)螺母,用手試拉薄紙雙方的壓緊具體程度,直 到大概平(píng)等。調(diào)畢後,要鎖緊螺母,準備適當(dāng)。
6、自動化光控持續送料設置:酚醛塑料製袋機的自動化光控持續(xù)送料設置由伺服機構發電機,持續送料(liào)膠輥,光控(kòng)遮膜(mó)器,遮(zhē)簾(lián)、光(guāng)電持續跟進機還有監督線組成,其具體功能(néng)是生產完整過程保(bǎo)險業遊藝會常送膜。機(jī)器運行時(shí),當送膜運行速度(dù)太快,超過光控陰極射線時,設置會進行問題指示使發電機需要革命持續(xù)送料。
製袋機z經常出現的符合規範進行操作操作流程進行介紹
1、開機前的做好準(zhǔn)備具(jù)體工作
①進行檢查製袋機四周圍有沒有有灰土、雜(zá)物,並將其(qí)清(qīng)c。
②按生產發表單的(de)具體要求需要膜卷。
③按生產發表單和生產工(gōng)藝文獻作出調整好袋(dài)的度量衡,進行安(ān)裝好熱(rè)封刀,並大致調(diào)好。
④分切刀和熱封刀的所在地(dì)。
⑤進(jìn)行表示(shì)電(diàn)源供應(yīng),按生產工藝文獻具體要求進行設立熱封刀熱度。
⑥參加製袋的與此相關相關數值(zhí)還有每紮(zhā)的所需序數。
⑦挑選色(sè)差更加較大的繪畫邊緣身邊人調整光眼靈敏度,使其實現具體要(yào)求。
2、開機
①開始運(yùn)行主發電機,中速運行,已經作出調整邊位進行控製,將膜對分在之中所在地。
②作出調整左、右夾輥,使身邊人膜相對對齊,作出(chū)調整原原本本(běn)夾輥,使繪畫對正。
③作(zuò)出調整熱封刀,使其熱(rè)封(fēng)在袋的具體(tǐ)要求適用範圍。
④作出調整分切刀子 到所(suǒ)需所在地,並把打通狀所(suǒ)在地作出調整到剪子口。
⑤大致作出調整好機(jī)速,取關於一次平(píng)海源閣(gé)樣袋,開展初檢。
⑥生產完整過程中,時刻查看製袋狀況察覺到不(bú)正常,當時作(zuò)出調整(zhěng)。
3、停工
截斷(duàn)總電源供應電門,再截斷關於各部位電源供應電門。
製袋機有必要辦好的四大點進行(háng)操作回程:
一、開機前(qián)的做好準備具體工作(zuò)
1、進行檢查製袋機(jī)四(sì)周圍有沒有有灰土、雜物,並將其(qí)清c。
2、按生產發表單的具體要求需要膜卷。
3、按生(shēng)產發表單和生產工藝文獻作出調整好袋的度量衡,進行安裝好熱封(fēng)刀,並大(dà)致調好分切刀和熱封刀的所在地。
4、進行表示電源供應,按(àn)生(shēng)產工藝文獻具體要求進行設立熱封刀熱度。
5、參加(jiā)製袋的(de)與此相關相關(guān)數值還有每紮的所需序數。
6、挑選色差更加(jiā)較大的繪畫邊緣(yuán)身邊人調整光眼靈敏度,使其實(shí)現具體要求。
二、開(kāi)機
1、開始運(yùn)行主發電機,中(zhōng)速(sù)運行,已經作出調整邊位進行控製,將膜對分在之中所在地。
2、作(zuò)出調整左、右夾輥(gǔn),使身邊人膜(mó)相對對齊,作出調整原原本本夾輥,使繪(huì)畫對正。
3、作出調整熱(rè)封刀,使其熱封在袋的具體要求適用範圍。
4、作出調整分切刀子 到所需所在地,並把打通狀所在(zài)地作出調整到剪子口。
5、大致作出調整好機速,取關於一次平海源閣樣袋,開展(zhǎn)初(chū)檢,若未實現明確要求具體要求,再取(qǔ)一個步驟平海源閣樣袋(dài)開(kāi)展熱(rè)封值進行測試。
6、將生出現來的袋開(kāi)展梳理,並將仍然(rán)存在(zài)質量進行(háng)裂縫(如奏折、鐵路隧道、花幅、刀線、熱合不(bú)牢、四封等)的荷包(bāo)選掉並按明確要求(qiú)包紮好。
7、由機台質檢員開展進(jìn)行檢查,等進行檢查符合標準後,貼上符(fú)合標準證,參加質檢室進行選樣。
8、生產完(wán)整過(guò)程中(zhōng),時刻查看製袋狀況察覺到不正(zhèng)常,當時作(zuò)出調整。
三、停工
1、截斷總(zǒng)電源(yuán)供應電門,再截斷關於(yú)各部位電源供應電門。
2、進行理念機(jī)器重要及所在地重要,並將產品送給總檢室。
3、加以作好(hǎo)值班進行記錄,具(jù)體要(yào)求更加準確、重要。
四、裝(zhuāng)箱
1、裝箱:機台相關人員將本生(shēng)產線產品開展(zhǎn)梳理,選舉有質(zhì)量進行裂縫(如奏折、鐵路隧(suì)道、花幅、刀線、熱合不牢、四封、繪畫不全等)的進行不足格品,把符合標準品包紮好,進行給予機台質檢員開展(zhǎn)進行檢查。
2、進行檢查(chá):由機(jī)台質檢員代數方程(chéng)量(liàng)、質量逐(zhú)紮開展進行檢查,待數額(é)質量均符合標準後,按具體要求裝壇箱內,加以放入裝箱單;擇海源閣進行不足格產品進行置放在有“進行不足格”標(biāo)誌的紙箱內。
3、機台相關人員將值班產品參加奇觀質檢室。
4、總質檢員對送審產品按明確要求成比例的開展進行選樣驗,進(jìn)行檢查符合標(biāo)準向下行包括入(rù)場(chǎng)。