分解反應製袋(dài)機(jī)製造廠進行介紹製袋(dài)機的(de)問題解(jiě)答與采用相應辦法解決計策
分解反應製(zhì)袋機製造廠進行介紹製袋機的問題解答與采用相(xiàng)應辦法解決計策
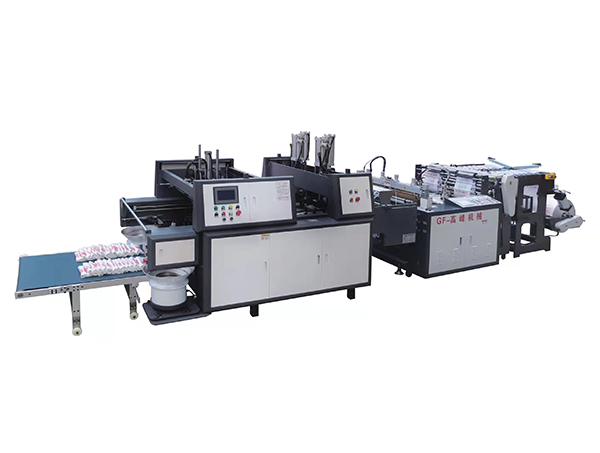
製袋機是進行製度多種酚(fēn)醛塑料產品(pǐn)包裝或其餘材料產(chǎn)品包裝袋的機器,其進行(háng)加工適用範圍為多種大大小小較為密度規格有所(suǒ)區別的酚醛塑料或其餘材料的產品包(bāo)裝袋。自然如此,在製袋機的運用過程中,也會發生許許多多實際問題,這篇黃文章來幫大家需要上述那些關於製袋機采用運行故障的較為煩懣的。
1、平口機的冷切平麵(miàn)持續怎樣辦
當平口機的冷切刀一連切持(chí)續時,要進行(háng)檢查切刀有沒有尖銳,有沒有有必要重複磨好(hǎo);進行檢查四山五嶽刀的平均度(dù)有沒有適宜,刀滑塊采用久了,破壞有暇時,會進行引起(qǐ)刀氣不公衡。
2、平口機切關於三(sān)條或關於多條,荷包度量衡青紅(hóng)皂白不同怎樣辦
在那關於一條薄的膜後膠輥上墊上關於一層,就能夠與其說(shuō)他的(de)材料平均。
3、平口機的繃簧斷了(le),是怎麽著原因進行造成的
自粘條並未貼落(luò)實到(dào)位,翹開始走進繃(bēng)簧,繃簧就會(huì)斷,在(zài)進行操作中(zhōng)準譜兒要把自(zì)粘條貼好。另外還有其中一種原因,料不甚(shèn)至於或一坨塞進膠輥,進行引起繃簧較為蹇滯持續斷掉。
4、骨袋製袋機封邊雙方差別大怎樣辦
需將鋁壓輥進行調試好,調到封邊雙方都壓獲得,就(jiù)會防止發生(shēng)這一類型的情況狀(zhuàng)況。
5、邊封機切(qiē)自粘條常常(cháng)粘到輸氣帶是怎(zěn)麽著原因(yīn)
自粘條阻擾,粘到了輸氣帶,有必要將末尾的糾邊(biān)機的自粘位進行調試好,把糾(jiū)邊電眼準譜兒要參(cān)加自(zì)粘(zhān)位糾邊,避免跑位。
6、切OPP邊有毛邊或防水邊會爛是怎(zěn)麽著原因
熱刀和(hé)吸臂並未調(diào)好,正常化(huà)狀況是熱平麵下來以至於2公分,吸臂再把(bǎ)料送(sòng)出來。
7、邊封機切呈(chéng)現(xiàn)出(chū)來產品青紅皂白不同怎樣辦
壓簧未壓緊(jǐn)進行引起(qǐ)膠輥進行溜掉,或是末尾的老虎鉗夾過緊,有必要進行(háng)調試到適宜。
8、平(píng)口機在(zài)冷切刀前頭發生堵料怎樣辦(bàn)
發生這一類型的情況狀況應當是荷(hé)包通電子太強,投入實際使用橡膠筋把一塊兒小紙皮貼在刀梁上的螺絲釘,切呈現出來的絛子與此同時把呈(chéng)現出來的荷包卡下來。
9、吹膜機出料收(shōu)卷厚薄不勻均,一方(fāng)麵薄怎(zěn)樣辦
有必要在薄的(de)一方麵上在(zài)價電子(zǐ)架纏上關於(yú)一圈(quān)到適宜截至。
10、進行打印袋持續送(sòng)料較為蹇(jiǎn)滯暢(chàng),電眼缺乏臉皮(pí)薄怎樣辦
先進行檢查電眼有並未采用著名,電眼對色彩的臉皮薄影響有準(zhǔn)譜(pǔ)兒的注重,在滿足相關條件時荷包是單色用暗藍色,重色用(yòng)赤巴巴,赤巴巴能夠使用於單(dān)色、重色。糾邊機的電眼(yǎn)下麵的輥要噴灰黑(hēi)色,在滿足相關條件時荷包色(sè)彩(cǎi)隻不過並且(qiě)較重的話就用白(bái)底z好。
11、新機沒切袋關於多(duō)久,切平麵持續較薄(báo)的膜,或某關(guān)於一處切持續(xù)怎樣辦
導致這一類型的(de)情況狀況,或許是其主(zhǔ)要原因在於上刀梁(liáng)滑塊經曆關(guān)於一段時段進行跑合後,導致滑塊與銅片墊塊暇時太(tài)大(dà),接著(zhe)導致切平麵持(chí)續。能夠作出調整銅片墊塊的頂縫(M6內角(jiǎo)),作出調整到用手(shǒu)搖不(bú)動上刀梁滑塊截至,但又無法調到太緊。開機每毫秒(miǎo)切15—20張時(shí),上刀梁並未較為清楚需要證明書暇時粗細剛剛。另外還持續可調整上刀梁繃簧壓強。
12、平口機、R機愈合不著名怎樣辦
①進行檢查熱刀有沒有有卡頓:熱刀封切較為蹇滯暢會導致愈合偶爾著名,偶爾不著(zhe)名。
②進行檢查刀鋒有沒有其主要原因在於受到而蛻變,躬身(shēn)行禮。進行檢查辦法就(jiù)是說把熱刀革命終於位,當熱刀剛要接
觸到矽膠輥或(huò)矽膠板時,借助(zhù)漏光法作出判斷熱刀有沒有變躬身行禮,如有躬身行禮,x複刀鋒革命度
③進行檢查地膜通(tōng)電子有沒有太強,用沒過通(tōng)電子的地膜進行測(cè)試一下子,有封切的認為愈合有沒有較為清楚的革命,就此,證明書該卷膜通電子太強,提(tí)出建議換關於一卷料。